admin
Annonce – sponsoreret indhold.
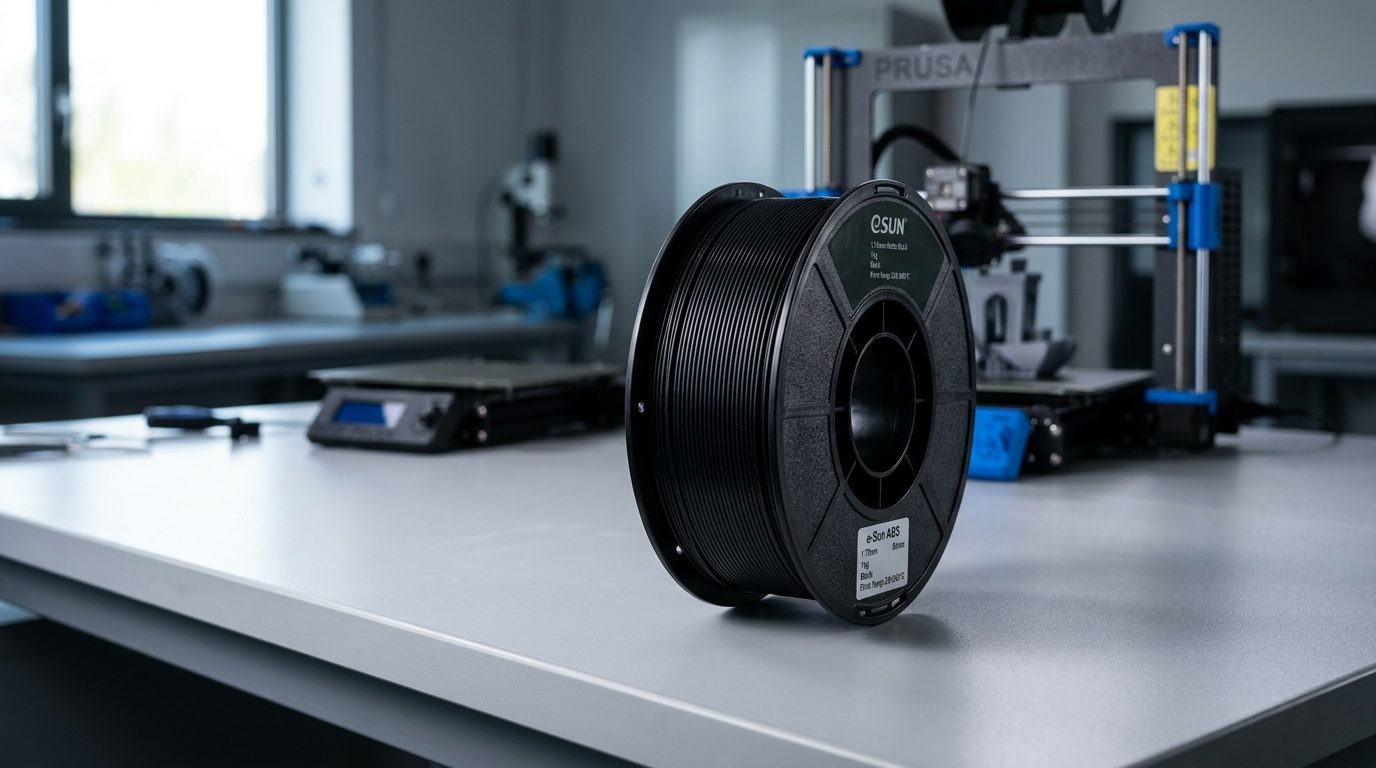
ABS til 3D-print har en særlig plads i maker-kulturen, og selvom materialet blev introduceret til desktop-printere for over et årti siden, forbliver det et af de mest alsidige og teknisk kapable filamenter på markedet. Hvor mange nyere materialer lover lettere printbarhed og mere brugervenlige egenskaber, står ABS stadig som det foretrukne valg, når projektet kræver ægte mekanisk styrke, varmebestandighed og langtidsholdbarhed. For tech-entusiaster, der vil have mere end blot dekorative prints, er forståelsen af ABS’ unikke egenskaber og korrekt håndtering nøglen til at frigøre materialets fulde potentiale. Denne artikel giver dig det komplette vidensfundament til at mestre ABS-print — fra termisk teori til praktisk opsætning.
- ABS’ glasovergangstemperatur på ~105°C gør det op til 3x mere varmebestandigt end PLA og ideelt til funktionelle dele
- Warping skyldes termisk kontraktion under afkøling — et lukket kammer og korrekt buildplate-temperatur (90-110°C) er afgørende
- Styrenemissioner kræver ventilation, men håndteres sikkert med HEPA-filtrering eller udluftning til det fri
- Med korrekt opsætning leverer ABS prints, der tåler mekanisk belastning og høje temperaturer i årevis
Termiske egenskaber: Hvorfor ABS klarer varme og belastning
Den mest fundamentale forskel mellem ABS og det mere udbredte PLA ligger i deres termiske opførsel. PLA har en glasovergangstemperatur (Tg) på blot 55-65°C, hvilket betyder, at printede dele begynder at blødgøre og deformere ved temperaturer, man nemt møder i en bil på en sommerdag, nær elektronik eller i industrielle miljøer. ABS derimod har en Tg på omkring 105°C — næsten dobbelt så høj.
Denne forskel er ikke bare et tal på et datablad. I praksis betyder det, at ABS-printede dele bevarer deres dimensionsstabilitet og mekaniske integritet under forhold, hvor PLA simpelthen fejler. Et kabel-management-system monteret bag en computer, et beslag til LED-strips, eller et custom-kabinet til en Raspberry Pi — alle disse applikationer genererer eller udsættes for varme, der kan kompromittere PLA-prints over tid.
Den høje glasovergangstemperatur gør ABS filament til et foretrukket valg i applikationer, der udsættes for varme eller mekanisk belastning. Dette gælder særligt for prototyper af produkter, der skal fungere i den virkelige verden, og for funktionelle dele, der erstatter sprøjtestøbte komponenter.
Udover varmebestandighed tilbyder ABS også overlegen slagstyrke sammenlignet med PLA. Materialets polymer-kæder absorberer energi ved impact uden at splintres, hvilket gør det ideelt til dele, der kan blive tabt eller udsat for pludselige belastninger. Denne kombination af termisk stabilitet og mekanisk sejhed er grunden til, at ABS oprindeligt blev udviklet til industrielle applikationer som automotive-komponenter og elektronikkabinetter.
Warping forklaret: Den termiske udfordring ved ABS-print
Hvis ABS er så fordelagtigt, hvorfor har så mange makers dårlige erfaringer med det? Svaret ligger i præcis de samme termiske egenskaber, der gør materialet stærkt. ABS har en relativt høj termisk ekspansionskoefficient, hvilket betyder, at det udvider sig betydeligt ved opvarmning og trækker sig tilsvarende sammen ved afkøling.
Under printprocessen ekstruderes smeltet ABS ved omkring 230-250°C og lægges på et opvarmet buildplate. Når materialet afkøles, kontraherer det. Problemet opstår, når de nederste lag afkøles og trækker sig sammen, mens nye, varme lag stadig tilføjes ovenpå. Denne differentierede afkøling skaber interne spændinger i printet, der trækker hjørnerne opad fra buildplaten — det fænomen, vi kalder warping.
Warping er ikke et tegn på, at ABS er et dårligt materiale. Det er et forudsigeligt fysisk fænomen, der kan kontrolleres med den rette tilgang. Nøglen er at minimere temperaturforskellen mellem de forskellige lag under printprocessen og at sikre tilstrækkelig vedhæftning til buildplaten.
De tre søjler i warping-forebyggelse
Effektiv kontrol af warping hviler på tre indbyrdes forbundne faktorer:
- Opvarmet buildplate (90-110°C): En høj buildplate-temperatur holder de nederste lag af printet over ABS’ Tg, så de forbliver blødere og kan absorbere spændinger uden at løsne sig. De fleste succesfulde ABS-prints kræver mindst 90°C, og mange printere klarer sig bedst ved 100-110°C.
- Lukket kammer: Et enclosure omkring printeren skaber et stabilt, opvarmet miljø, der reducerer temperaturgradienten gennem printet. Selv en simpel akryl- eller pap-indkapsling kan hæve den omgivende temperatur med 10-20°C og dramatisk reducere warping.
- Kontrolleret luftflow: Modsat PLA, hvor aktiv blæserkøling forbedrer overhæng-kvaliteten, skal ABS-prints køles langsomt. Deaktivér part-cooling-blæseren helt, eller kør den ved maksimalt 10-20% for de første mange lag.
Buildplate-overflader og vedhæftning
Den fysiske overflade, ABS printer på, spiller også en central rolle. Flere overfladetyper har vist sig effektive:
- PEI-ark (polyetherimid): Giver fremragende vedhæftning ved høje temperaturer og let frigørelse ved afkøling. Den mest populære løsning for dedikerede ABS-printere.
- Kapton-tape: Et klassisk valg, der stadig fungerer godt med ABS. Kræver typisk et tyndt lag ABS-slurry eller lim til optimal vedhæftning.
- Glas med ABS-slurry: Opløs ABS-affald i acetone for at skabe en tyktflydende væske, der påføres glaspladen. Skaber en kemisk binding med det printede materiale.
- Specialiserede buildplate-overflader: Moderne teksturerede PEI-plader og magnetiske flexplates designet til høj-temperatur filamenter forener god vedhæftning med nem aftagning.
Kammer-design: Fra simpel boks til temperaturkontrolleret miljø
Et lukket kammer er den enkeltstående mest effektive investering for konsistent ABS-print. Konceptet er simpelt: Ved at indkapsle printeren i et delvist lukket rum, udnytter du varmen fra det opvarmede buildplate og hotend til at hæve den omgivende temperatur omkring printet.
For budget-bevidste makers kan et funktionelt enclosure bygges af materialer fra byggemarkedet. IKEA LACK-bord-stacket er blevet ikonisk i 3D-print-community’et som en billig ramme til et kammer. Akrylplader eller endda hårdt pap kan lukke siderne, mens en transparent front tillader overvågning af printet.
Mere avancerede opsætninger inkluderer aktiv opvarmning via keramiske varmeblæsere eller PTC-varmelegemer, temperatur-feedback med termistorer, og automatisk regulering. Nogle entusiaster opnår kammer-temperaturer på 50-60°C, hvilket praktisk talt eliminerer warping selv på store prints.
Husk dog, at printerens elektronik typisk ikke er designet til forhøjede temperaturer. Stepper-drivere og kontrol-boards bør holdes udenfor eller aktivt køles, og mange printere med interne strømforsyninger kræver modifikationer for sikker drift i et opvarmet kammer.
Ventilation og sikkerhed: Sådan håndteres styren-emissioner
Den mest kontroversielle aspekt ved ABS-print er emissionen af flygtige organiske forbindelser (VOC’er) under ekstrudering. Når ABS opvarmes, frigives små mængder styren — et stof, der i høje koncentrationer kan irritere slimhinder og luftveje. Dette er grunden til, at mange makerspaces og uddannelsesinstitutioner har bevæget sig mod PLA og andre lavemissions-filamenter.
Det er dog vigtigt at sætte risikoen i perspektiv. De styrenkoncentrationer, en enkelt desktop-printer genererer, er langt under arbejdsmiljøgrænseværdier ved rimelig ventilation. Problemet opstår primært ved langvarig eksponering i små, uventilerede rum — præcis den situation, mange hjemme-labs befinder sig i.
Praktiske ventilationsstrategier
Effektiv håndtering af ABS-emissioner kan opnås gennem flere tilgange:
- Direkte udluftning: En slange fra enclosure til et vindue eller ventilationskanal fjerner emissionerne helt fra indeklimaet. Dette er den mest effektive løsning, men kræver afbalancering mod varmetab fra kammeret.
- Aktiv kulfiltrering: Aktivt kul absorberer effektivt VOC’er, og et recirkulerende filtersystem bevarer kammerets temperatur. Filterelementerne skal udskiftes regelmæssigt afhængigt af printvolumen.
- HEPA + kulkombination: HEPA-filtre opfanger ultrafine partikler (UFP’er), som også frigives ved FDM-print, mens kulfiltre håndterer de gasformige emissioner. Mange dedikerede 3D-print luftrensere kombinerer begge.
- Rum-ventilation: Som minimum bør printeren placeres i et godt ventileret rum, ikke et soveværelse eller lille kontor uden luftskifte.
For tech-entusiaster, der er nye i 3D-print generelt, kan det være værd at starte med PLA for at lære det grundlæggende, før man bevæger sig mod mere krævende materialer. Vores guide til at komme i gang med 3D-print i hjemmet dækker fundamenterne for desktop-print.
ABS versus alternativerne: Hvornår er det det rigtige valg?
I 2026 er filamentmarkedet mere diversificeret end nogensinde. PETG har vundet enorm popularitet som et “mellemvejs”-materiale med bedre temperaturbestandighed end PLA og nemmere printbarhed end ABS. ASA tilbyder ABS-lignende egenskaber med forbedret UV-resistens. Og engineering-grade filamenter som PA (nylon), PC (polycarbonat) og kompositter udvider mulighederne yderligere.
Så hvornår giver ABS stadig mening? Materialet forbliver relevant i flere nøglescenarier:
- Acetone-smoothing: ABS kan efterbehandles med acetonedampe til en glat, næsten sprøjtestøbt finish — en teknik, der ikke fungerer med de fleste alternativer.
- Kemisk limning: ABS-dele kan limes med acetone for stærke, næsten usynlige samlinger. Ideelt til større assemblies printet i sektioner.
- Pris-ydelse: ABS forbliver et af de billigste filamenter med engineering-grade egenskaber. For volumenproduktion af funktionelle dele er økonomien svær at slå.
- Etableret viden: Årtiers erfaring med ABS betyder omfattende dokumentation, fejlfindingsguides, og community-viden. Sjældne problemer har ofte kendte løsninger.
- Specifik varme-tolerance: Mens PETG typisk holder til ~70°C og ASA til ~95°C, giver ABS’ ~105°C Tg en sikkerhedsmargin i krævende termiske miljøer.
Avancerede print-strategier for ABS
Når de grundlæggende principper er på plads, kan flere avancerede teknikker yderligere forbedre ABS-print-kvaliteten:
Brim og raft-strategier
En brim — en tynd kant af ekstra materiale omkring printets første lag — øger dramatisk kontaktfladen med buildplaten og modvirker warping. For dele med små fodaftryk eller skarpe hjørner er en 5-10 mm brim ofte nødvendig. Rafts (et helt separat fundament under printet) bruges sjældnere med moderne buildplate-overflader, men kan redde svære geometrier.
Temperatur-optimering
ABS-filamenter varierer mellem producenter, og den optimale printtemperatur kan ligge mellem 220-260°C. Et temperatur-tårn — et testprint, der varierer temperaturen gennem højden — hjælper med at identificere det sweetspot, hvor lag-vedhæftning er stærk uden stringing eller overophedning.
Print-hastighed og køling
Langsommere printhastigheder (40-60 mm/s) giver bedre lag-binding og reducerer risikoen for delaminering. For overhæng kan minimal part-cooling (10-15%) aktiveres kortvarigt, men bør bruges sparsomt for at undgå warping og lag-separation.
Infill-mønstre for styrke
ABS’ mekaniske styrke udnyttes bedst med infill-mønstre designet til load-bearing. Gyroid og cubic subdivision giver god styrke-til-vægt, mens concentric infill er ideel til dele under torsionsbelastning. Infill-densiteter på 20-40% er typisk tilstrækkelige for funktionelle dele.
Fejlfinding: De mest almindelige ABS-problemer løst
Selv med korrekt opsætning kan specifikke problemer opstå. Her er løsninger på de hyppigste udfordringer:
- Lag-separation (delaminering): Indikerer utilstrækkelig ekstruderingstemperatur eller for hurtig køling. Øg hotend-temperaturen med 5-10°C og verificér, at kammeret holder temperatur.
- Elefantfod (udflydende første lag): Buildplaten er for varm, eller nozzle er for tæt på pladen. Reducér buildplate-temperaturen eller justér Z-offset opad.
- Stringing: Overskydende temperatur eller utilstrækkelig retraction. Sænk temperaturen og øg retraction-længden til 4-6 mm for Bowden-systemer, 1-2 mm for direct drive.
- Overfladedefekter (blobs og zits): Relateret til pressure advance og retraction-indstillinger. Kalibrer pressure advance/linear advance og optimér seam-placering i sliceren.
Ofte stillede spørgsmål
Kan jeg printe ABS på en printer uden lukket kammer?
Det er muligt, men udfordrende. Små dele med generøse brims kan lykkes på et godt opvarmet buildplate (100-110°C) i et træk-frit rum. For større eller geometrisk komplekse dele er et enclosure dog praktisk talt nødvendigt. Et simpelt DIY-kammer af akryl eller pap kan være tilstrækkeligt til mange prints.
Er ABS-emissioner farlige i et hjemme-setup?
Ved rimelig ventilation er risikoen minimal for lejlighedsvis hobbyprint. Styrenkoncentrationerne fra en enkelt printer i et ventileret rum er langt under arbejdsmiljøgrænseværdier. Dog bør printeren ikke stå i et soveværelse eller andet opholdsrum uden ventilation, og langvarig daglig eksponering bør undgås. Gravide og astmatikere bør udvise særlig forsigtighed.
Hvordan adskiller ASA sig fra ABS, og bør jeg vælge det i stedet?
ASA (acrylonitrile styrene acrylate) er en UV-stabiliseret variant med lignende mekaniske egenskaber som ABS. Det er ideelt til udendørs applikationer, hvor sollys ellers ville nedbryde ABS over tid. ASA warper typisk lidt mindre end ABS og har lavere emissioner, men er dyrere. For indendørs brug er standard ABS ofte det bedre valg økonomisk.
Hvilken buildplate-overflade fungerer bedst til ABS?
Tekstureret PEI på en magnetisk flexplate er den mest brugervenlige løsning og giver fremragende vedhæftning ved høje temperaturer samt let frigørelse, når pladen køles. Glat PEI fungerer også godt. Traditionelle løsninger som glas med ABS-slurry eller Kapton-tape virker stadig, men kræver mere vedligeholdelse. Undgå BuildTak og lignende overflader, der ikke er designet til de høje buildplate-temperaturer, ABS kræver.
Hvorfor løsner mit ABS-print altid i hjørnerne?
Hjørne-warping skyldes koncentreret termisk stress, hvor to kanter mødes. Løsninger inkluderer: øg buildplate-temperaturen (prøv 100-110°C), tilføj ører (små cirkler) eller en bred brim i hjørnerne via sliceren, sikr at enclosure er tæt og holder temperatur, og overvej at orientere delen, så kritiske features ikke er i hjørnerne.